Standard
PLA
Easy to print, biodegradable, great for prototypes and decorative parts.
Verfahren
Funktionsteile, Prototypen und Vorrichtungen aus Thermoplasten, gefertigt auf einer kalibrierten, geschlossenen Maschine in Luxemburg.
Anderes CAD-Format? Manuelles Angebot anfragen
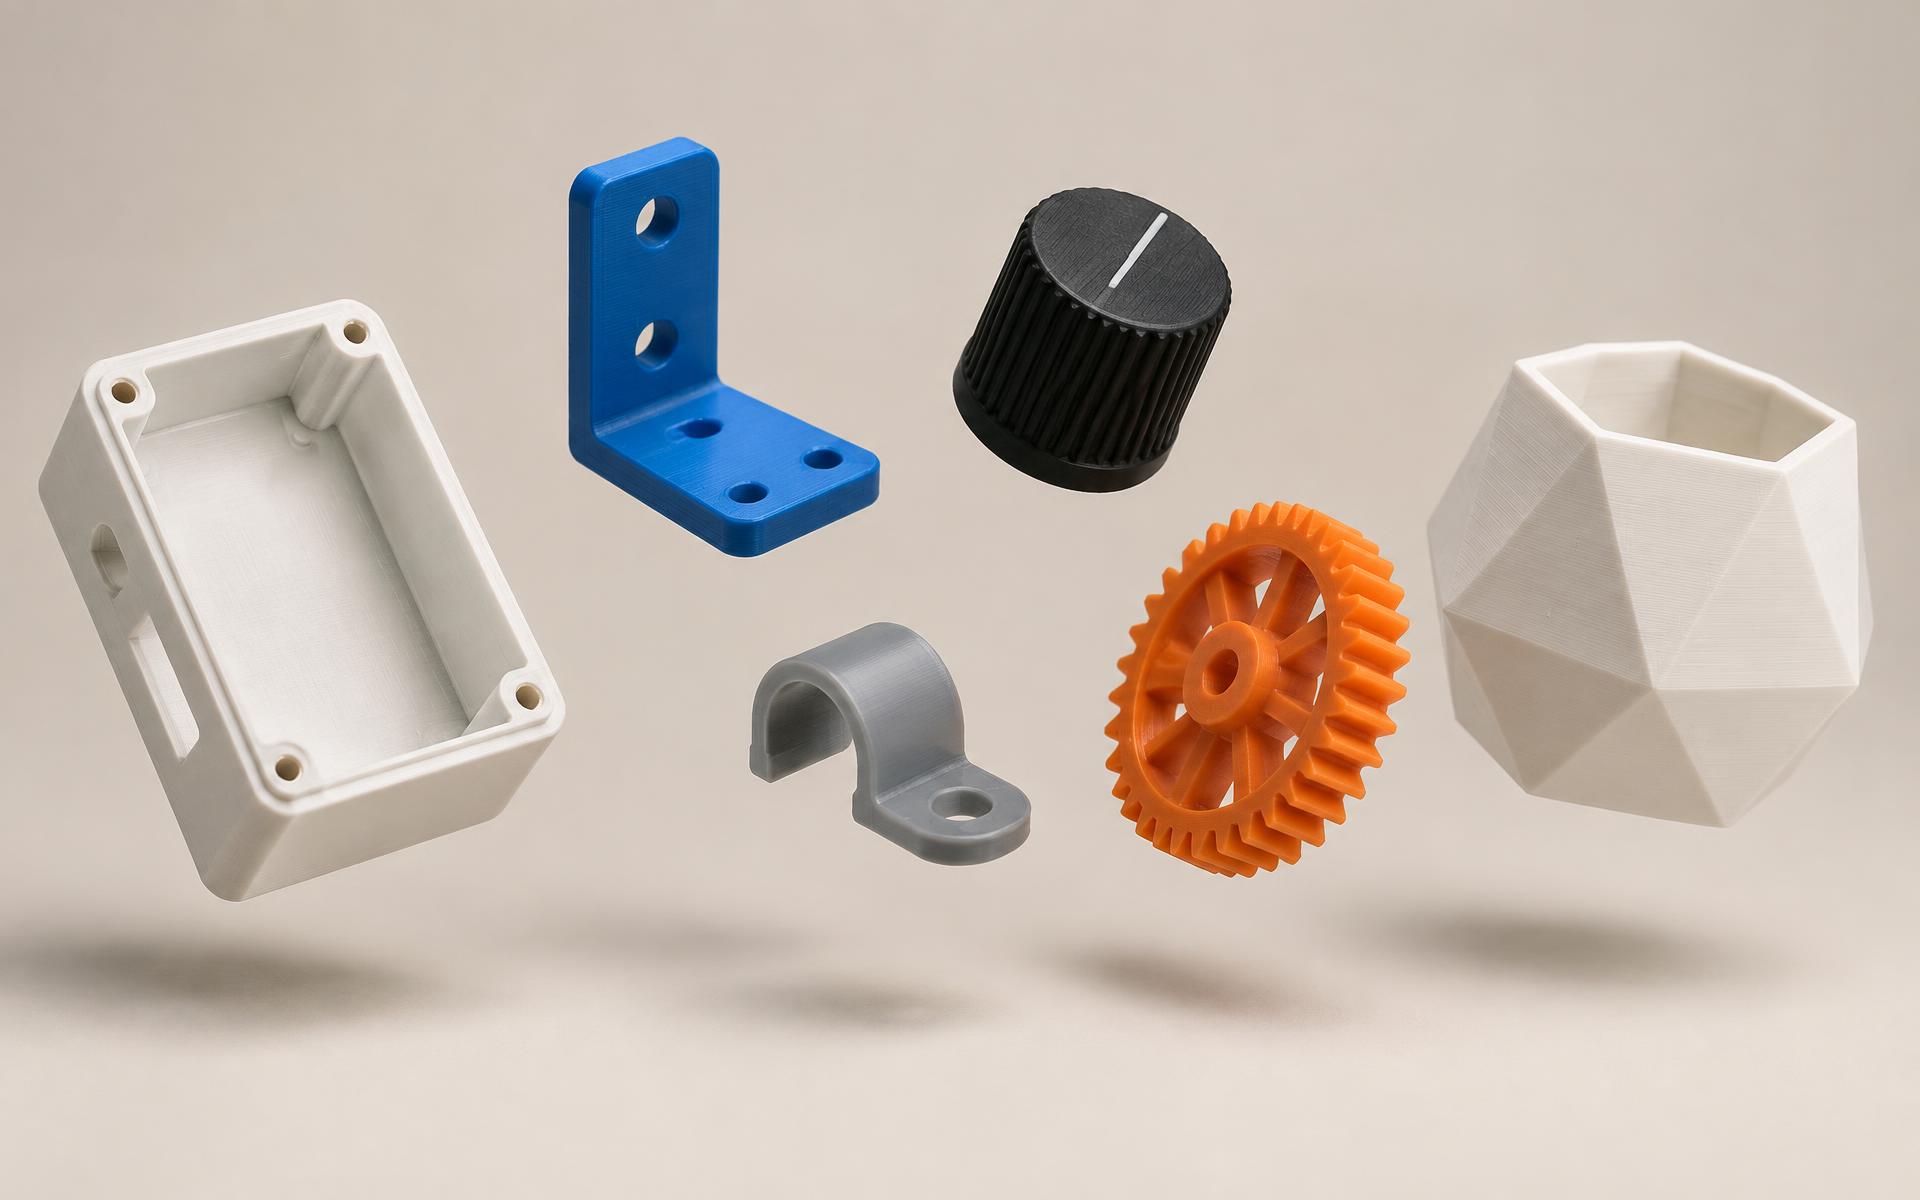
Nach Ihren Vorgaben gefertigt
Ihr Material, Ihre Farbe, Infill und Finish — jedes Bauteil druckt genau so, wie Sie es konfigurieren.
Fertigungsmöglichkeiten
Diese Toleranz halten wir bei jedem Bauteil ein, unabhängig von den verwendeten Slicer-Einstellungen. Schichthöhe, Infill und Düse sind Produktionsentscheidungen, die wir für Sie treffen.
Von der Datei zum fertigen Bauteil
01 / Upload und Prüfung
Der Konfigurator prüft das Modell gegen den Bauraum, lässt Sie ein vorrätiges Material wählen und berechnet das Angebot vor Ihrer Bestellung.
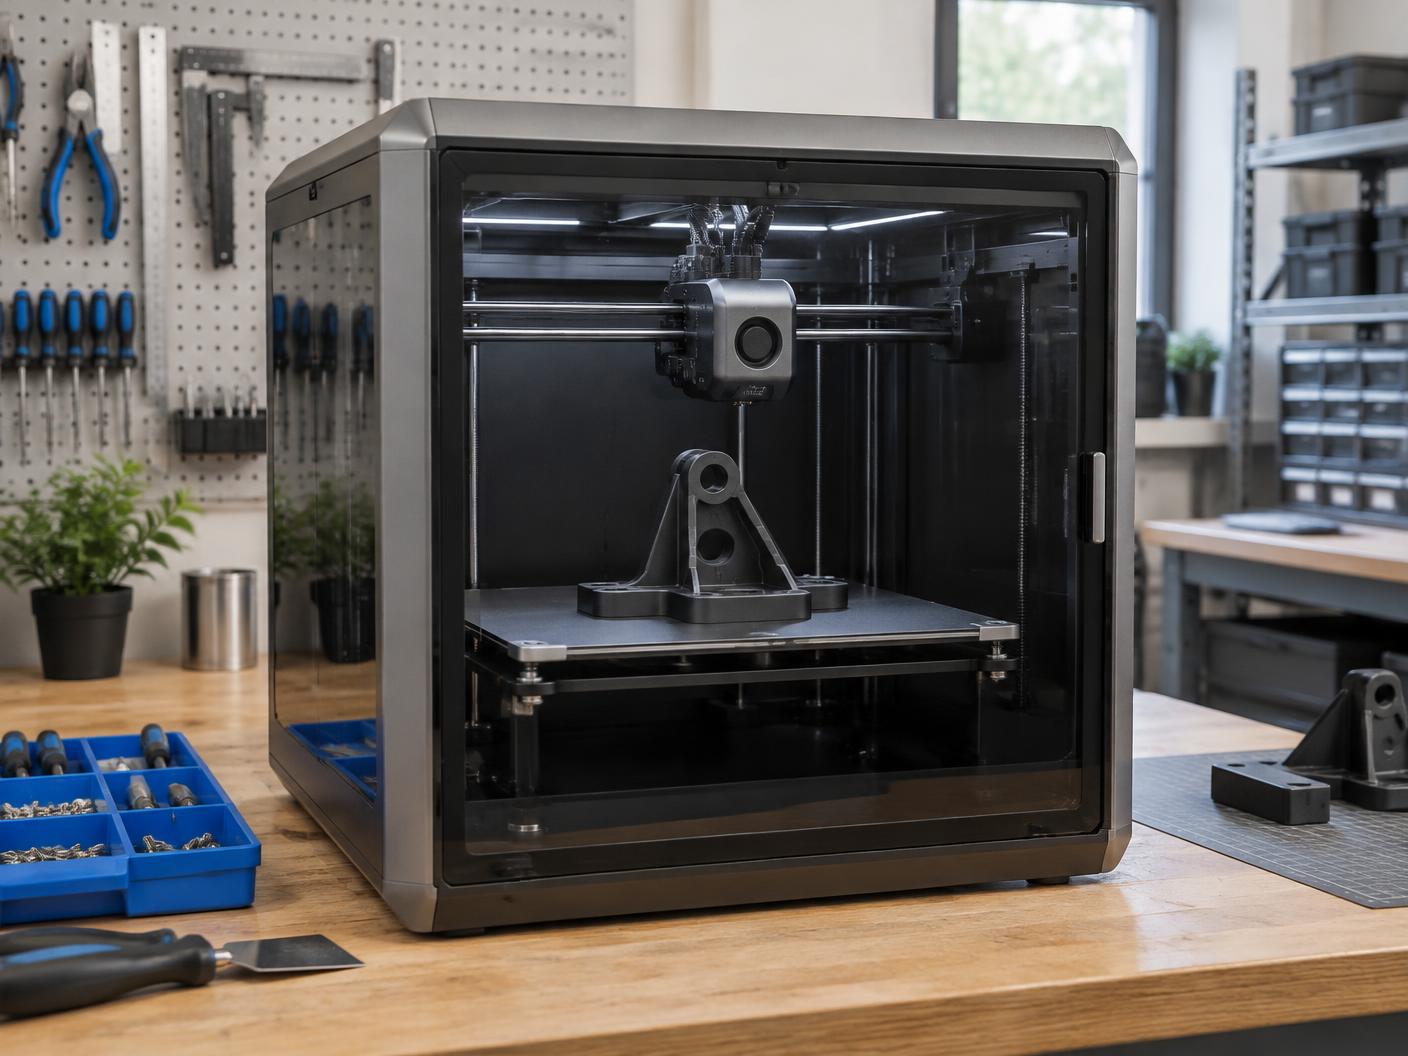
02 / Kalibrierte Fertigung
Wir wählen Ausrichtung, Schichthöhe, Infill und Stützstrategie passend zur Geometrie und zum Verwendungszweck. Die Schichtrichtung ist wichtig, weil FDM-Bauteile in der Ebene des Druckbetts am stärksten sind.
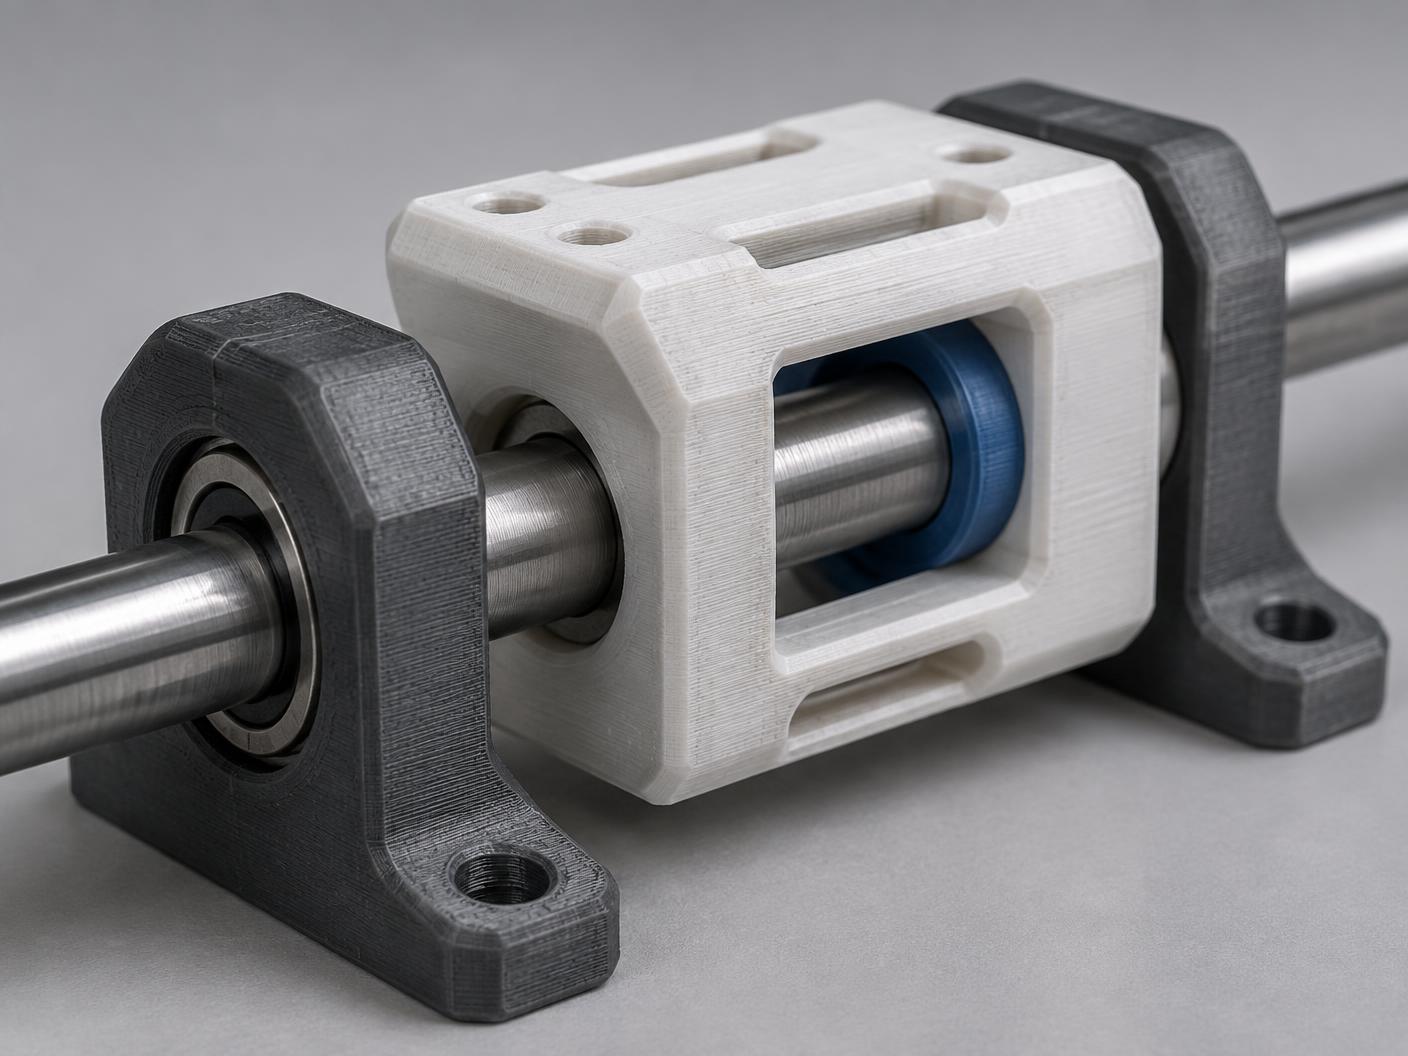
03 / Funktionales Ergebnis
Kontrollierte Schichtlinien, saubere Kanten und passende Abstände machen FDM zu einer praktischen Wahl für Gehäuse, Halter, Vorrichtungen und Passbaugruppen.
Eine gezielte Auswahl aus dem Live-Katalog. Bilder, Verfügbarkeit und Einstiegspreise folgen dem Materialkatalog.
Standard
Easy to print, biodegradable, great for prototypes and decorative parts.
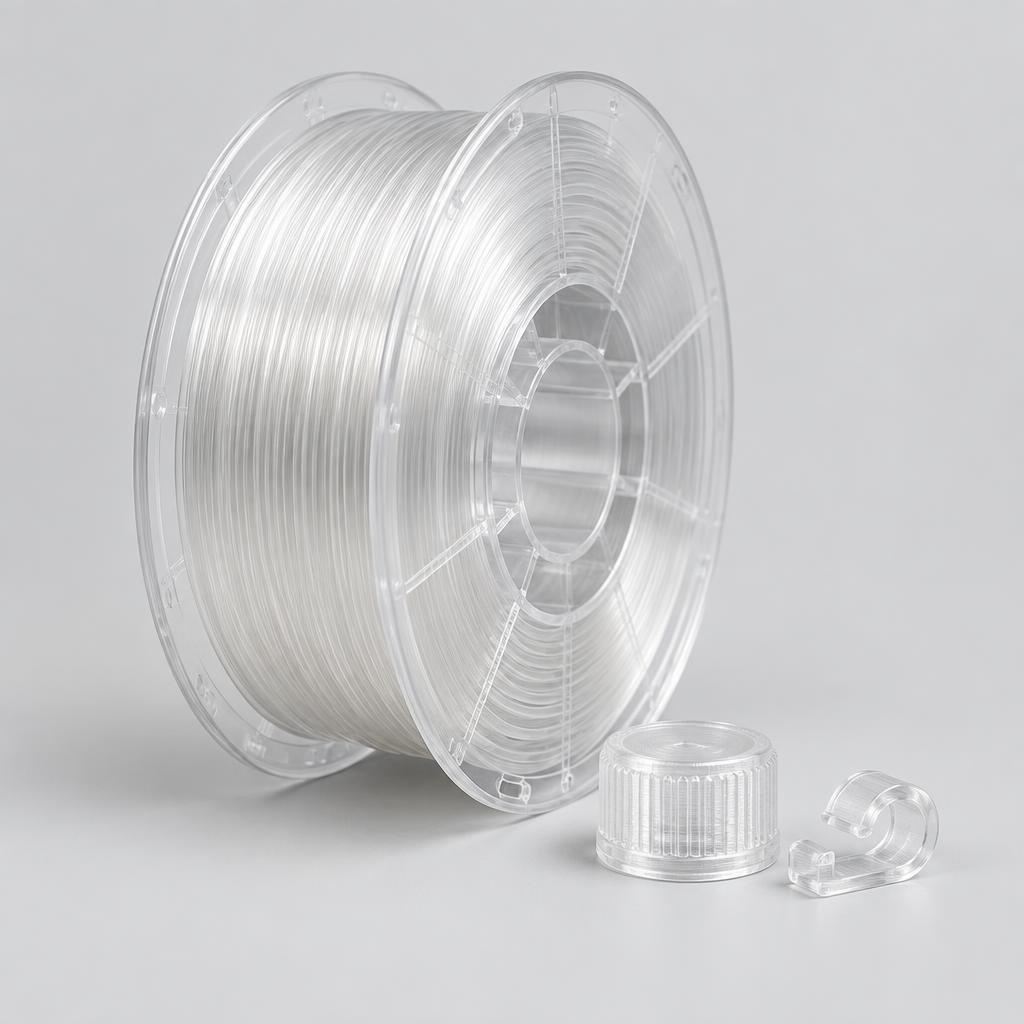
Standard
Tougher and more heat-resistant than PLA, good for functional parts.
Designregeln
Beachten Sie diese praktischen Grenzen vor dem Upload. Öffnen Sie eine Regel für die vollständige Empfehlung.
Wählen Sie Material, Passungsart und Nennmaß, um einen praktischen Ausgangswert für das Spiel zu berechnen.
Toleranzrechner
Spiel je Seite
0.25 mm
Spiel im Durchmesser
0.50 mm
Bohrung − Welle
Bohrung modellieren mit
10.50 mm
für eine Welle von 10.0 mm
Grundempfehlung 0.25 mm. Feinabstimmung in Schritten von 0,05 mm anhand eines kleinen Testdrucks.
ABS und TPU haben wir derzeit nicht auf Lager — wir bieten sie als Sonderfertigung per E-Mail an. Schreiben Sie uns für ein Angebot.
Gilt für eine 0,4-mm-Düse bei 0,2 mm Schichthöhe auf einem gut kalibrierten Drucker. Bei Durchmessern unter 3 mm rechnen Sie je Seite weitere 0,05–0,10 mm dazu, um die Extrusionsüberdeckung an der Bohrungsinnenseite auszugleichen.
| Material | Presspassung | Schiebepassung | Gewinde | Scharniere |
|---|---|---|---|---|
| PLA | 0,10–0,15 mm | 0,20–0,30 mm | 0,20 mm | 0,30 mm |
| PETG | 0,15–0,20 mm | 0,25–0,35 mm | 0,25 mm | 0,35 mm |
Die Werte sind das Spiel je Seite zwischen den Passflächen. Verdoppeln Sie sie, wenn Sie Durchmesser gegen Durchmesser angeben (Bohrung gegen Welle).
Diese Werte gelten für eine 0,4-mm-Düse bei 0,2 mm Schichthöhe auf einer kalibrierten Maschine. Sitzt der erste Zusammenbau zu fest, ändern Sie in Schritten von 0,05 mm — die kleinste Änderung, die der FDM-Druck zuverlässig auflöst. Drucken Sie einen kleinen Toleranztest neben dem eigentlichen Bauteil, statt den ganzen Zusammenbau erneut zu drucken.
OBJ-, 3MF-, STEP- oder Rhino-Datei (3DM)? Senden Sie sie uns per E-Mail — unser CAD Engineer prüft sie und sendet Ihnen innerhalb von 24 Stunden ein Angebot.